Fiber Lazer Nozulu: Doğru Sarf ve Kesim Kalitesi
Fiber lazer nozulu, yardımcı gazın kesim bölgesine yönlendirilmesinde görev alır. Uygun olmayan veya hasarlı bir nozul, doğru reçetenin bile kararlı sonuç vermesini zorlaştırabilir.
Fiber Lazerde Z Ekseni ve Kesim Yüksekliği Takibi
Z ekseni kesim kafasının düşey hareketini sağlar; yükseklik takibi ise kafa ile yüzey arasındaki çalışma ilişkisinin korunmasına yardımcı olur.
Fiber Lazer Uygulama Alanları: Sektöre Göre Parça Seçimi
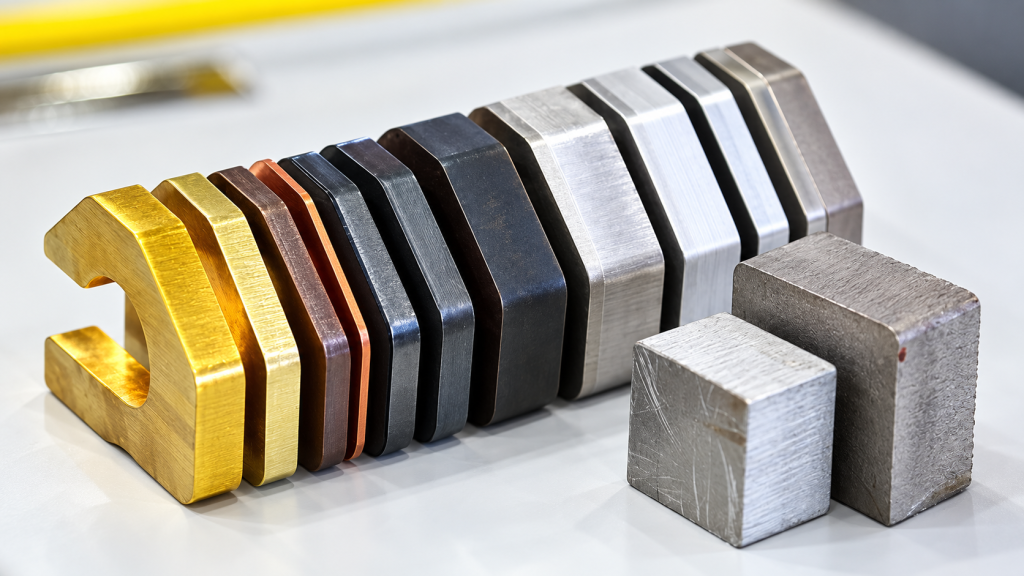
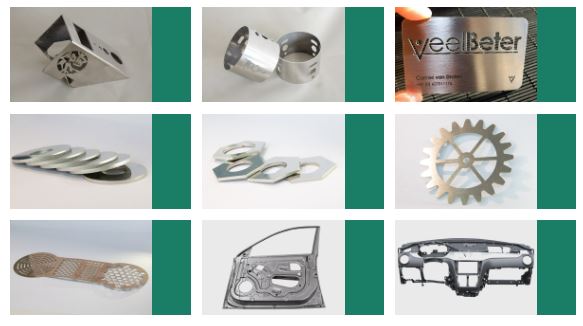
Fiber lazer uygulama alanları, sektör adlarından çok üretilecek parçayla açıklanır. Aynı sektörde düz levha, boru ve farklı yüzey kalitesinde ürünler bulunabilir.
Metal İmalatında Lazer Kesimden Büküm ve Kaynağa İş Akışı
Metal imalatında lazer kesim, sonraki büküm ve kaynak işlemleriyle uyumlu planlandığında değer kazanır. Bir parçanın kesim tablasından çıkması, montaja doğrudan hazır olduğu anlamına gelmez.
Kışın Fiber Lazer: Donma Riskine Karşı Duruş ve Başlatma
Soğuk havada makineyi korumak için lazeri sürekli ışın üretir durumda bırakmak bir bakım yöntemi değildir. Donma ve uzun duruş hazırlığı; lazer kaynağı, kafa ve soğutucu üreticilerinin birbiriyle uyumlu talimatına göre planlanmalıdır.
Sac Parçalarda Fiber Lazer: Prototipten Küçük Seriye Geçiş
Sac parçalarda fiber lazerin esnekliği, tasarım dosyasından farklı geometrilere geçebilmesinde görülür. Küçük seride asıl hedef, hızlı bir numuneyi aynı kaliteyle tekrarlanabilir üretime dönüştürmektir.
Lazer Kesim Kalitesini Dört Başlıkta Değerlendirin
İyi görünen bir kenar, parçanın bütün kalite koşullarını karşıladığını göstermez. Lazer kesim kalitesini dört ayrı başlıkta kontrol etmek, demo ve seri üretim sonuçlarını daha açık karşılaştırmayı sağlar.
Fiber Lazer Kesim Makinesi Fiyatını Belirleyen Unsurlar

Fiber lazer kesim makinesi fiyatı, aynı kW değerine sahip iki sistemde bile farklı olabilir. Sağlıklı karşılaştırma için makinenin konfigürasyonunu, yardımcı ekipmanını ve teslimat kapsamını aynı tabloda görmek gerekir.
Fiber Lazer Numunesi İçin Ölçüm ve Kabul Formu Nasıl Hazırlanır?
Numune kabul formu, iyi veya kötü şeklindeki yorumu ölçülebilir kayda dönüştürür. Makine demosunda kullanılan dosyanın, malzemenin ve kabul ölçülerinin aynı belgede bulunması karşılaştırmayı kolaylaştırır.
Fiber Lazerde Performans Düşüşünü Erken Fark Etmek

Zamanla değişen kesim sonucunu doğrudan lazer kaynağının yaşlanmasına bağlamak doğru olmayabilir. Performansı aynı koşullardaki referans iş üzerinden takip etmek, proses değişimi ile bakım ihtiyacını ayırmayı kolaylaştırır.
Fiber Lazer Odak Kontrolü: Güvenli Referans Doğrulama
Odak kontrolü, kafayı açıp ışına veya kıvılcıma bakarak yapılmamalıdır. Kafa modeli ve kontrol sisteminin tanımladığı güvenli referans prosedürü esas alınmalı; sonuç onaylı numuneyle doğrulanmalıdır.
1000 W Fiber Lazer: Parametre Tablosunu Doğru Okuma
1000 W ibaresi, bütün makinelerde aynı kesim reçetesinin kullanılabileceğini göstermez. Bir parametre tablosunun geçerli olması için hangi kaynak, kafa, yardımcı gaz ve malzeme koşulunda oluşturulduğu bilinmelidir.
Fiber Lazer İçin Atölye Hazırlığı: Elektrik, Hava ve Yerleşim
Kuruluma hazır atölye, makinenin sığdığı bir alanla sınırlı değildir. Elektrik, yardımcı gaz, basınçlı hava, soğutma ve emiş ihtiyaçları seçilen sistemin hazırlık dokümanına göre birlikte planlanmalıdır.
Fiber Lazer Kesim Kalitesini Etkileyen Dört Kritik Faktör
Kesim kalitesi tek bir ayarın sonucu değildir. Odak, yardımcı gaz, nozul ve hız; malzeme ve makine konfigürasyonuyla birlikte çalışır.
Fiber Lazerde Koruyucu Sistemlerin Vardiya Öncesi Kontrolü
Koruyucu sistemlerin amacı, tehlikeli alana erişimi ve beklenmeyen çalışmayı kontrol etmektir. Vardiya öncesi kontrol, güvenlik işlevlerini etkisizleştiren bir deneme değil; üreticinin tanımladığı yöntemle yapılan doğrulamadır.
Fiber Lazer Kesim Makinesinin Ana Bileşenleri
Fiber lazer kesim makinesi, lazer kaynağından ibaret değildir. Optik, hareket, kontrol ve yardımcı sistemlerin uyumu kesim sonucunu belirler.
Fiber Lazer Uzun Süre Duruş ve Yeniden Devreye Alma Planı
Tatil, taşınma veya uzun üretim arası öncesi planlı duruş, makinenin korunmasına yardımcı olur. Yeniden çalıştırma hazırlığı da duruş planının bir parçası olmalıdır; yalnızca ana şalteri kapatmak yeterli bir bakım planı değildir.
6 kW Fiber Lazer Kesim Kalınlığı Nasıl Değerlendirilir?
6 kW fiber lazer kesim kalınlığı tek bir evrensel sayı değildir. Aynı güçteki sistemlerde kaynak, kafa, malzeme ve kabul kalitesi farklı olabilir.
İnce Sacda Fiber Lazer: Isı, Küçük Detay ve Parça Toplama
İnce sacda yüksek hız kadar parçanın düzgün kalması ve güvenli toplanması da önemlidir. Küçük detaylı tasarımlarda kesim sırası, yerleşim ve ayıklama adımları toplam üretim sonucunu belirler.
Fiber Lazer Operatör Eğitimi: İlk İşten Vardiya Devrine
Fiber lazer kullanımı, internetteki genel bir düğme sırasını izleyerek öğrenilmemelidir. Operatör eğitimi makine modeline, kontrol sistemine ve işyerinin güvenlik planına göre düzenlenmeli; uygulamayla doğrulanmalıdır.