ROBART LAZER / TEKNİK REHBER
Fiber Lazer Kesim Hassasiyetini Etkileyen Temel Faktörler
Hassasiyet sapması her zaman lazer gücünden kaynaklanmaz. Çizimden ölçüme kadar uzanan zincirde malzeme, hareket sistemi, proses ve ölçüm koşullarını ayrı ayrı incelemek gerekir.

Malzeme ve çizimle başlayın
Gerçek sac kalınlığı, düzlemsellik ve malzeme partisi sonucu etkileyebilir. Çizimdeki birim, ölçek, açık kontur ve kesim telafisi hataları makineden kaynaklanıyormuş gibi görünebilir. Önce doğru dosyanın doğru malzemeye uygulandığını teyit edin.
Hareket sistemi ile proses hatasını ayırın
Aynı yönde tekrarlayan ölçü kayması ile sadece köşede oluşan bozulma aynı sorun değildir. Eksen, bağlantı, nozul, gaz ve odak kontrollerini yetkili teknik ekip planlamalıdır. Birden fazla ayarı aynı anda değiştirmek teşhisi zorlaştırır.
Isı ve geometriyi birlikte düşünün
İnce şeritler, sık delikli bölgeler ve dar bağlantılar ısı birikimine daha duyarlıdır. Kesim sırası ve parçaların sac üzerindeki dağılımı sonuçları değiştirebilir. Büyük bir plakanın merkezinden ve kenarından alınan numuneleri karşılaştırın.
Ölçümü tekrarlanabilir hale getirin
Sıcak parçayı hemen ölçmek, farklı ölçü aletleri kullanmak veya çapaklı kenardan referans almak yanlış değerlendirmeye yol açabilir. Ölçüm noktası, parça sıcaklığı ve alet yöntemi tanımlandığında makine performansı daha sağlıklı izlenir.
Uygulama öncesi kontrol listesi
- Dosya birimi, ölçek ve kontur yapısı doğrulandı.
- Malzeme partisi ve sac düzlüğü kayıt altına alındı.
- Sapmanın yönü ve tekrarlanma biçimi not edildi.
- Ölçüm yöntemi ve kabul toleransı sabitlendi.
SIK SORULAN SORULAR
Konu hakkında merak edilenler
Gücü artırmak ölçü hatasını düzeltir mi?
Tek başına güvenilir bir çözüm değildir. Sapmanın dosya, mekanik, proses veya ölçüm kaynaklı olup olmadığı önce ayrılmalıdır.
Tek bir numune yeterli mi?
Tekrarlı parçalar ve farklı tabla bölgeleri daha anlamlı karşılaştırma sağlar.
Hassasiyet ile yüzey görünümü aynı şey mi?
Hayır. Düzgün görünen bir kenar ölçüsel olarak tolerans dışında olabilir. İki ölçüt ayrı kontrol edilmelidir.
Numune ve teklif için hangi bilgileri göndermeliyim?
Malzeme cinsi, kalınlık aralığı, en büyük parça ölçüsü ve hedef üretim adedini paylaşın. Varsa teknik resim veya kesim dosyanızla birlikte iş akışınızı anlatarak uygun makine ve demo seçeneklerini netleştirebilirsiniz.
ÜRETİMİNİZE UYGUN ÇÖZÜMLER
Makineleri incele
Farklı üretim ihtiyaçlarına yönelik üç ayrı Robart lazer sistemini karşılaştırın.
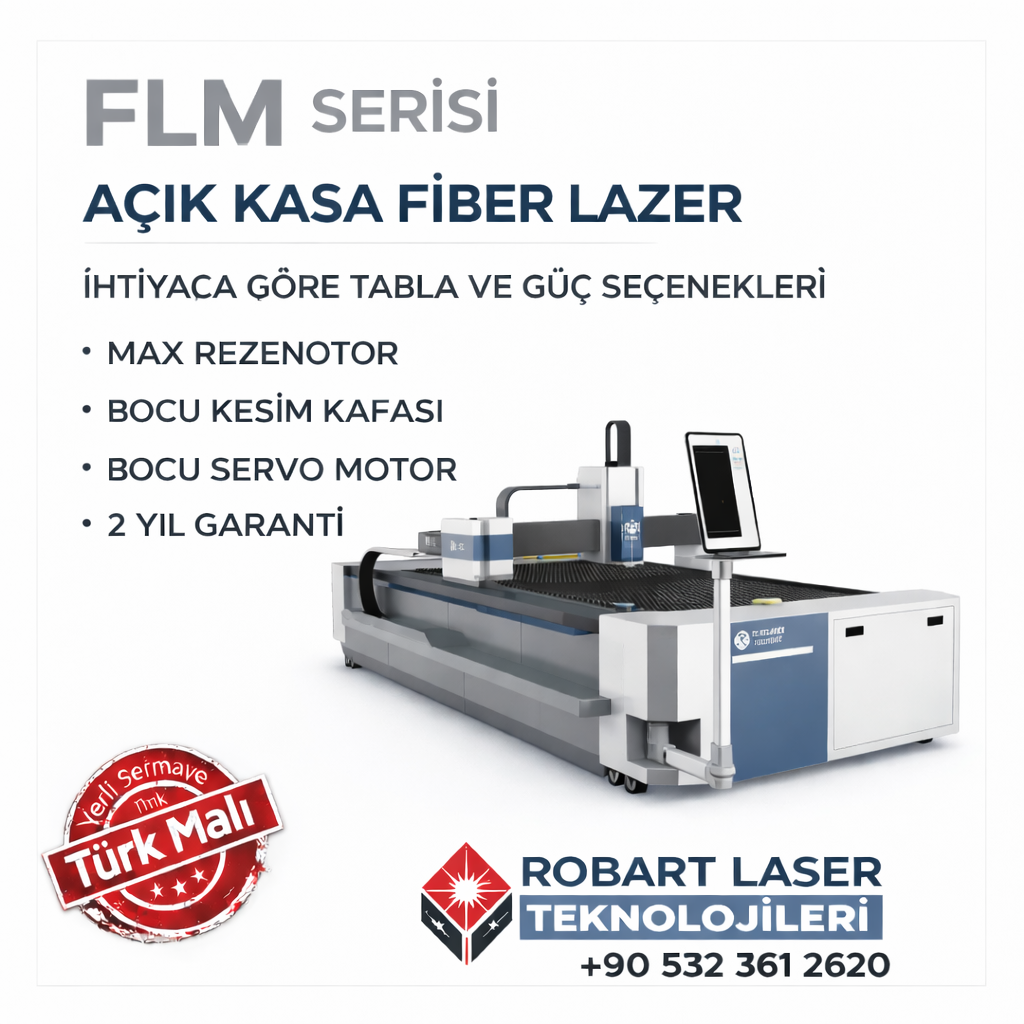
Açık Kasa Fiber Lazer
Sac yükleme erişimi ve üretim yerleşimi öncelikli işletmeler için açık tabla çözümü. Güç ve çalışma alanı, malzeme programına göre belirlenir.
Makineyi incele →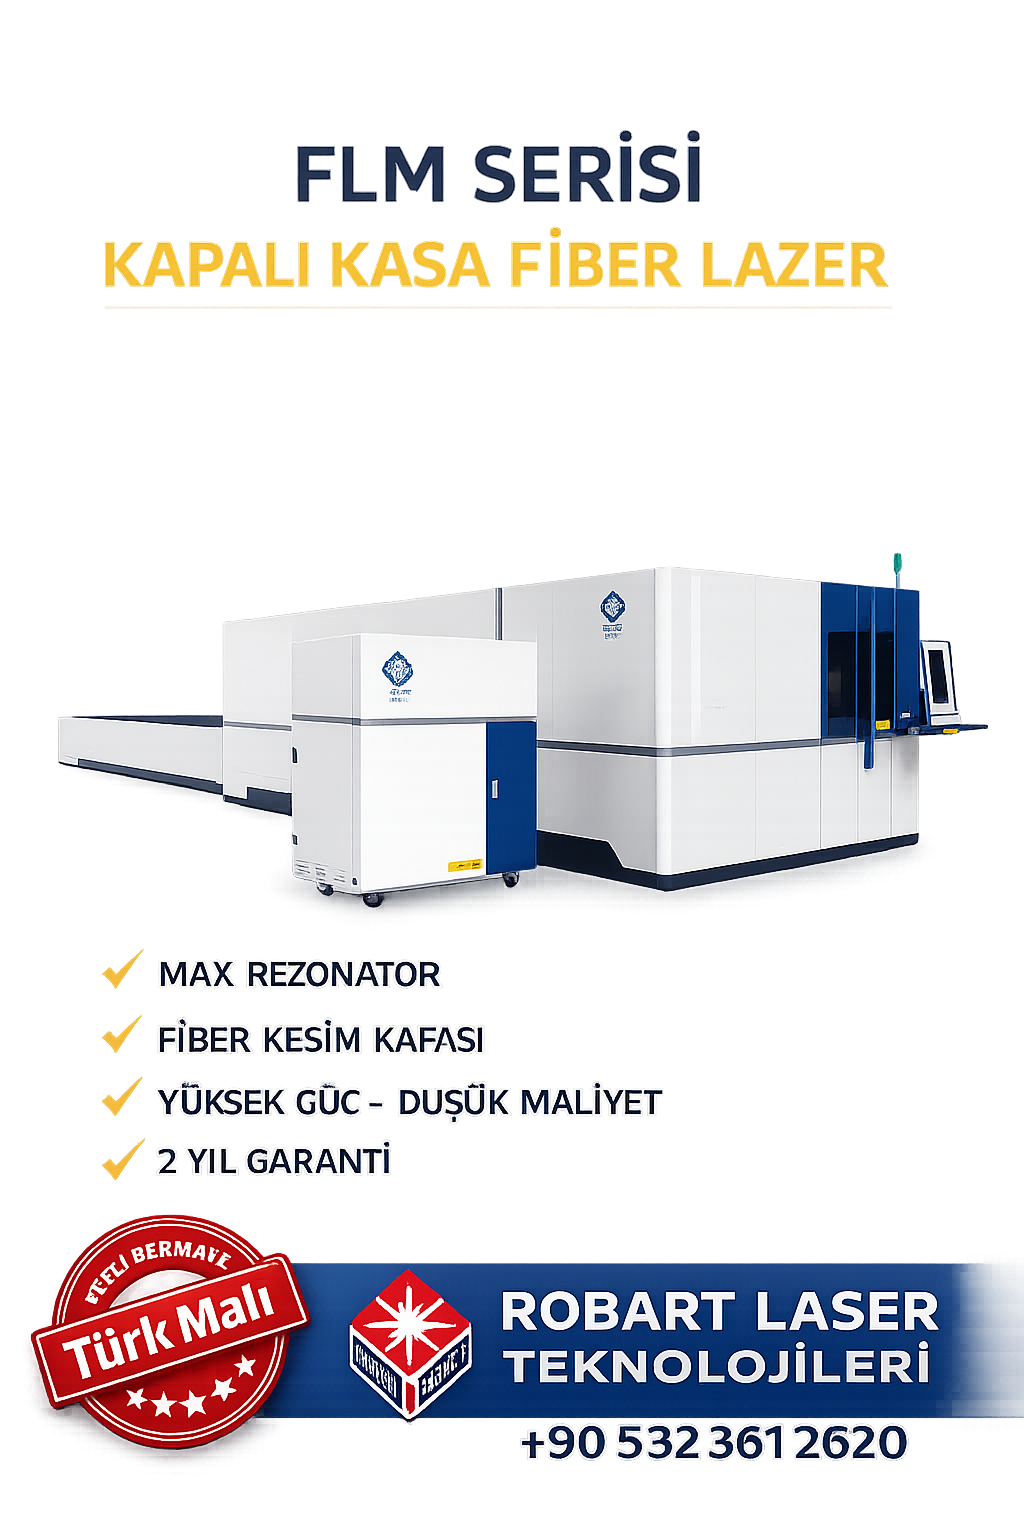
Kapalı Kasa Fiber Lazer
Korumalı kesim alanı ve düzenli seri üretim akışı isteyen tesisler için kabinli sistem. Tabla ve otomasyon seçeneklerini projenize göre inceleyin.
Makineyi incele →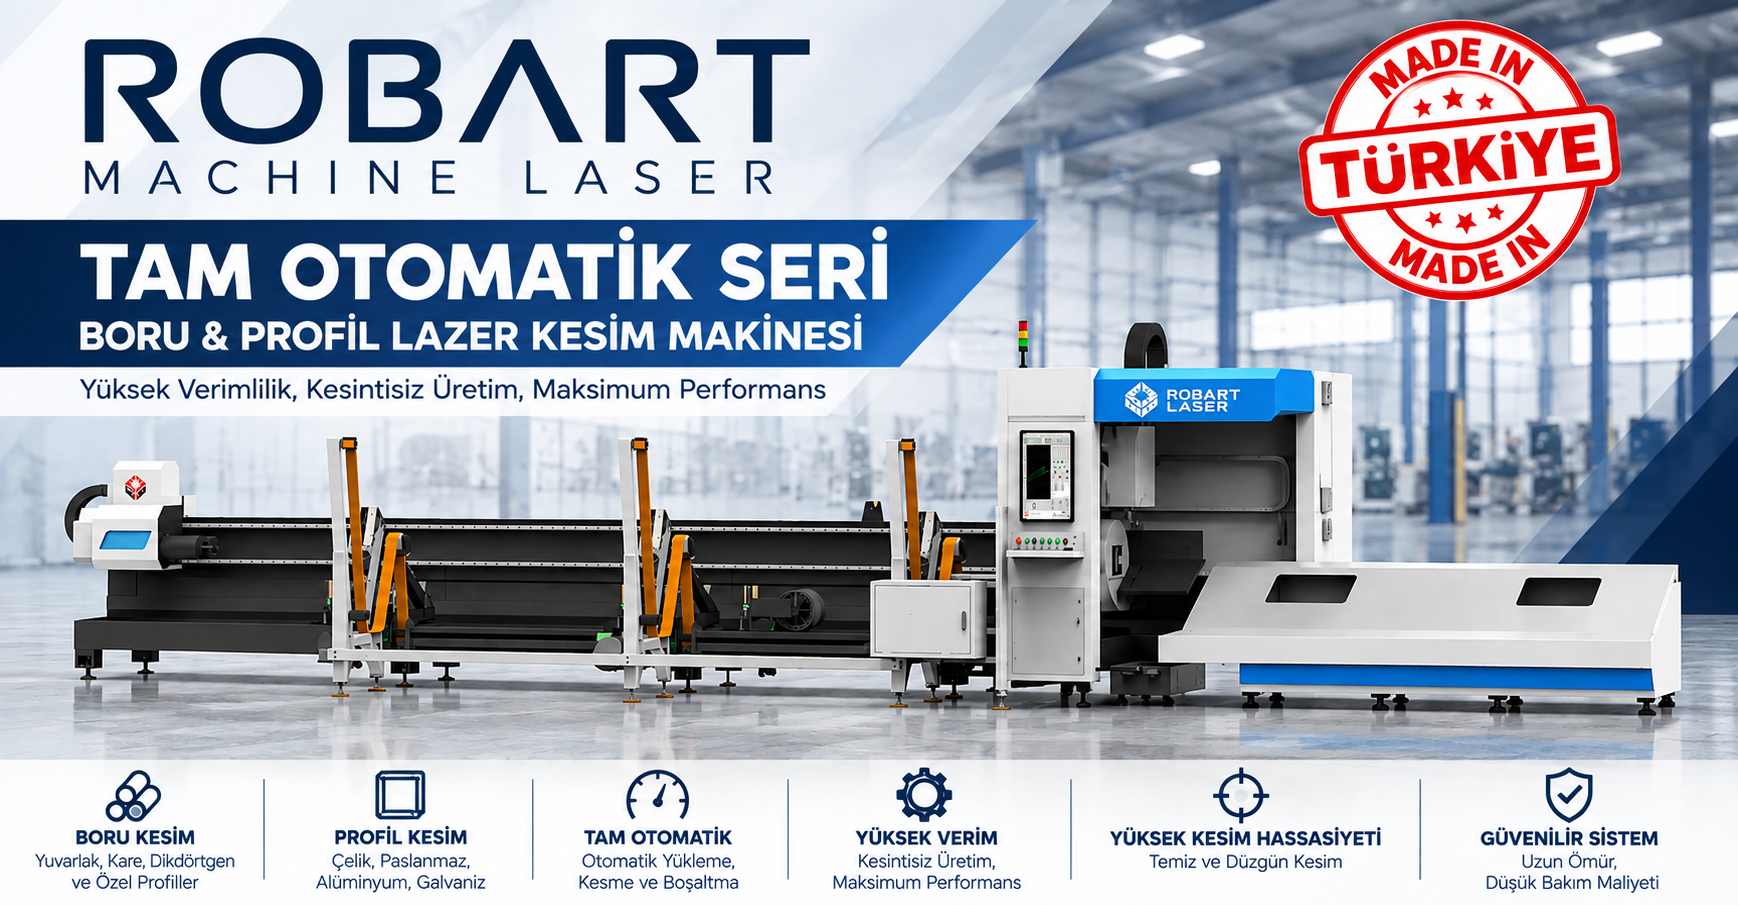
Boru ve Profil Kesim Lazeri
Yuvarlak boru, kare ve dikdörtgen profillerde kontur, delik ve bağlantı detaylarının üretimi için özel çözüm. Kesit ve yükleme ihtiyacı birlikte değerlendirilir.
Makineyi incele →DEMO / TEKNİK BİLGİ / FİYAT TEKLİFİ
Üretim hedefinizi paylaşın.
Projenize uygun makineyi, kapasiteyi ve uygulama seçeneklerini birlikte değerlendirelim. Formu doldurun veya doğrudan arayın.
0532 361 26 20Erdoğan Çelik · Robart Lazer
Talebiniz WhatsApp’ta hazır metin olarak açılır. Göndermeden önce inceleyebilir ve düzenleyebilirsiniz.